O problema que todo operador de PEEK já viu de perto
Você já imprimiu uma peça grande e percebeu que ela saiu perfeita no centro, mas empenada ou rachada nas bordas? Ou imprimiu uma câmara cheia de peças pequenas e viu que algumas atenderam à especificação enquanto outras precisaram ser descartadas?
Isso não é uma questão de sorte. O problema, na maioria dos casos, é a temperatura desigual dentro da câmara de impressão.
A maioria das impressoras FFF de mesa e até muitas industriais convencionais só conseguem aquecer áreas localizadas da câmara. Elas não conseguem manter, simultaneamente, uma temperatura alta e um ambiente térmico uniforme em toda a área de construção. Alcançar uma temperatura de câmara elevada depende da resistência térmica dos componentes da máquina e da estabilidade do sistema de potência. Já manter a uniformidade dessa temperatura exige gerenciamento térmico completo — envolvendo estrutura da máquina, design de fluxo de ar, algoritmos de controle e o próprio processo de impressão.
Por que temperatura de câmara alta não é suficiente sozinha
1. Viabiliza termoplásticos de alta performance
Máquinas com câmaras de temperatura mais baixa costumam ser projetadas para materiais convencionais, como ABS e PLA. Já uma câmara ativamente aquecida, de nível industrial, oferece as condições de processamento exigidas por termoplásticos avançados como PEEK, PEI, PPSU e PEKK — viabilizando a produção de peças de alto valor para os setores aeroespacial, automotivo, médico e outros segmentos exigentes.
2. Reduz contração de material e tensão interna
Termoplásticos de alta performance podem sofrer contração significativa ao esfriar após a extrusão. Uma câmara de alta temperatura desacelera esse resfriamento e reduz gradientes térmicos e tensão entre camadas — ajudando a minimizar trincas ocultas, defeitos internos e concentração de tensão em peças de parede espessa ou maciças, o que melhora a resistência estrutural e a estabilidade dimensional.
3. Melhora a adesão entre camadas
Um ambiente de impressão em alta temperatura permite que cada camada depositada permaneça em uma faixa térmica mais favorável para interdifusão e ligação com a camada seguinte. Isso reduz interfaces fracas, delaminação e resistência insuficiente entre camadas — resultando em desempenho mecânico mais equilibrado ao longo de toda a peça.
O verdadeiro diferencial: uniformidade, não apenas temperatura alta
Aqui está o ponto central que separa uma impressora de mesa de um sistema realmente industrial: temperatura alta determina se uma máquina consegue imprimir materiais de alta performance. Uniformidade térmica determina se ela consegue fazer isso de forma confiável, com alto rendimento e resultados consistentes.
Esse não é um dado abstrato de ficha técnica. No caso da FUNMAT PRO 610HT, da INTAMSYS, a uniformidade térmica foi validada por dados medidos de forma independente: com a câmara ajustada para 300 °C, a variação de temperatura medida em nove pontos distintos da câmara ficou em aproximadamente 10 °C — mesmo sob condições extremas de operação. Isso significa que o campo térmico interno permanece rigidamente controlado, reduzindo o desequilíbrio comum em impressoras convencionais, onde o centro fica mais quente, as bordas mais frias, e há diferenças significativas entre as áreas superior e inferior da câmara.
Os quatro benefícios diretos de uma câmara termicamente uniforme
1. Menor risco de deformação e maior precisão em peças grandes
Diferenças de temperatura são a principal causa de empenamento, levantamento de bordas e rachaduras entre camadas. Quando toda a câmara mantém um ambiente térmico uniforme, a peça aquece e esfria de forma mais consistente, reduzindo concentrações localizadas de tensão — o que diminui significativamente o risco de empenamento e rachaduras em peças estruturais grandes, além de melhorar a estabilidade dimensional.
2. Maior consistência em produção em lote
Ao imprimir múltiplas peças em uma câmara totalmente carregada, as posições central, nas bordas, superior e inferior devem passar por condições de processamento comparáveis. Um campo térmico uniforme ajuda a manter dimensões, densidade, qualidade superficial e propriedades mecânicas consistentes em todo o lote — reduzindo o risco de resultados diferentes dentro da mesma impressão, minimizando triagem e inspeção manual, e apoiando padronização de fábrica e requisitos de controle de qualidade.
3. Melhores resultados em paredes finas e estruturas delicadas
Paredes finas, estruturas em treliça e geometrias delicadas dissipam calor rapidamente e são altamente sensíveis a variações de temperatura. Uma câmara uniformemente aquecida ajuda a evitar resfriamento localizado e acelerado, que pode causar preenchimento incompleto, linhas de camada visíveis, colapso estrutural e adesão insuficiente entre camadas — melhorando tanto a integridade estrutural quanto o acabamento superficial de peças intrincadas.
4. Menor custo de setup e produção
Quando o campo térmico permanece consistente em toda a câmara de construção, não é necessário ajustar repetidamente os parâmetros de processo conforme a posição da peça. Isso melhora a compatibilidade de materiais e processos, reduzindo tempo de desenvolvimento de parâmetros, retrabalho, falhas de impressão e desperdício de material.
Exemplos de aplicação prática
Caso 1: peças grandes de alta performance
- Cenário: peças estruturais grandes e componentes funcionais complexos para aeroespacial e ferramental automotivo, impressos em termoplásticos de engenharia de alta temperatura como PEEK, PEI e PPSU — materiais altamente sensíveis à temperatura. Em impressoras convencionais, diferenças significativas entre o centro e as bordas da câmara (ou entre as áreas superior e inferior) costumam causar empenamento nas bordas e rachaduras entre camadas ao imprimir peças grandes.
- Suporte térmico: medições independentes em nove pontos demonstraram que a câmara de construção de 610 × 508 × 508 mm da FUNMAT PRO 610HT mantém um campo térmico uniforme em toda a sua extensão. A 300 °C, a uniformidade medida foi de aproximadamente 10 °C — o que significa que, durante a impressão, toda a peça passa por taxas de aquecimento e resfriamento mais consistentes, reduzindo a tensão termicamente induzida na origem do problema.
- Resultado: ao imprimir peças estruturais grandes em PEEK ou PEI e insertos de moldes automotivos de grande porte, o risco de empenamento e rachaduras entre camadas é significativamente reduzido, com deformação nas bordas notavelmente menor.
Caso 2: consistência em produção de câmara cheia
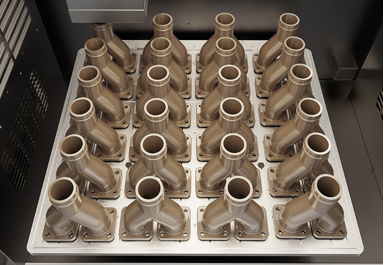
- Cenário: produção em lote de câmara cheia de componentes médicos, peças de isolamento elétrico e pequenos componentes automotivos de precisão. Um desafio comum em impressoras convencionais é a temperatura desigual da câmara, que pode fazer peças impressas no centro e nas bordas da mesma câmara apresentarem diferenças de resistência, precisão dimensional e qualidade superficial.
- Suporte térmico: testes independentes de câmara completa em nove pontos confirmaram variações de temperatura de aproximadamente 10 °C nas áreas superior, inferior, esquerda, direita, frontal e traseira da câmara, a 300 °C. Com a câmara totalmente carregada, cada peça é produzida em um ambiente térmico altamente consistente, ajudando a manter adesão entre camadas, cristalização do material e contração de resfriamento comparáveis em todo o lote.
- Resultado: dezenas de peças pequenas de precisão podem ser impressas em uma única câmara com dimensões, resistência e rugosidade superficial altamente consistentes. Peças próximas às bordas apresentam menor tendência a amolecimento ou deformação localizada — melhorando significativamente a estabilidade em lote e apoiando requisitos de inspeção padronizada de fábrica.
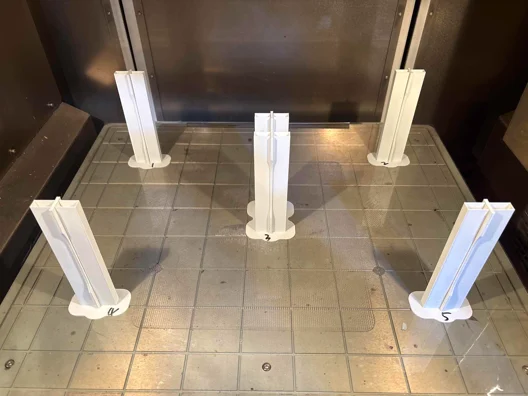
Validação por ensaio de tração independente:
- Resistência à tração: seis corpos de prova em PC-FR apresentaram variação de 3,60 MPa e coeficiente de variação de aproximadamente 2,8%;
- Módulo de elasticidade: variação de 219 MPa, com coeficiente de variação de aproximadamente 3,7%;
- Alongamento total: resultados concentrados entre 1,9% e 2,2% em todos os seis corpos de prova.
Em um processo FFF industrial, os coeficientes de variação das principais propriedades mecânicas de seis corpos de prova impressos consecutivamente ficaram abaixo de 4% — demonstrando o valor direto de um ambiente térmico uniforme em toda a plataforma de construção para alcançar desempenho mecânico consistente ao longo de um lote de produção.
Caso 3: estruturas complexas de parede fina e treliça
- Cenário: gabaritos e acessórios de precisão, componentes aeroespaciais de parede fina e estruturas em treliça leves. Paredes finas e estruturas abertas têm massa térmica limitada e dissipam calor rapidamente, sendo especialmente sensíveis à uniformidade da câmara. Em equipamentos convencionais, zonas de baixa temperatura localizadas podem fazer com que áreas de parede fina esfriem rápido demais, resultando em adesão fraca entre camadas, linhas de camada visíveis, colapso estrutural e preenchimento incompleto.
- Suporte térmico: o campo térmico uniforme envolve a peça em um ambiente estável e consistentemente aquecido, minimizando zonas frias localizadas. Ao imprimir paredes finas e estruturas de treliça delicadas, a câmara mantém condições térmicas estáveis durante todo o processo, permitindo que cada camada depositada funda e se una de forma uniforme.
- Resultado: ao imprimir estruturas de parede fina entre 1 e 2 mm e geometrias complexas de treliça, o processo consegue atingir praticamente nenhum colapso, descontinuidade ou linha de camada pronunciada, mantendo um acabamento superficial liso e uniforme, com adesão entre camadas consistente e propriedades mecânicas mais equilibradas em toda a peça.
De “imprimível” para “pronto para produção”
Uma câmara de alta temperatura expande o leque de materiais imprimíveis e viabiliza o desempenho necessário da peça. A uniformidade térmica da câmara fornece a estabilidade e a consistência necessárias para produção real. Juntos, esses dois fatores permitem que o FFF evolua de um processo instável, de nível “amostra”, para uma tecnologia de produção industrial padronizada:
✓ Imprimir materiais de alta performance com sucesso;
✓ Produzir peças grandes com precisão;
✓ Fabricar lotes de forma consistente;
✓ Formar estruturas delicadas de maneira confiável.
Conclusão
A uniformidade térmica da câmara não é uma especificação abstrata, é o que separa uma impressora capaz de “fazer uma peça em PEEK funcionar uma vez” de um sistema industrial capaz de produzir a mesma peça, com a mesma qualidade, repetidas vezes. Temperaturas menores de variação significam menos deformação, maior consistência, rendimento mais estável e compatibilidade mais ampla com materiais de engenharia.
Testes independentes de temperatura de câmara completa em nove pontos, realizados por laboratórios credenciados, permitem que a produção de peças grandes, de alta precisão e em lote com materiais de alta performance deixe de depender de tentativa e erro, ajustes repetidos de parâmetros e retrabalho, avançando para uma manufatura verdadeiramente padronizada e estável em escala industrial.
Na 3be, trabalhamos com impressão 3D de materiais de alta performance como PEEK, PEI e PPSU para aplicações que exigem precisão dimensional e repetibilidade real de produção. Fale com nossa equipe para avaliar o processo ideal para o seu projeto.
Fonte: Conteúdo produzido pela equipe da 3be com base em informações técnicas publicadas pela INTAMSYS.