Conhecendo a família PEI
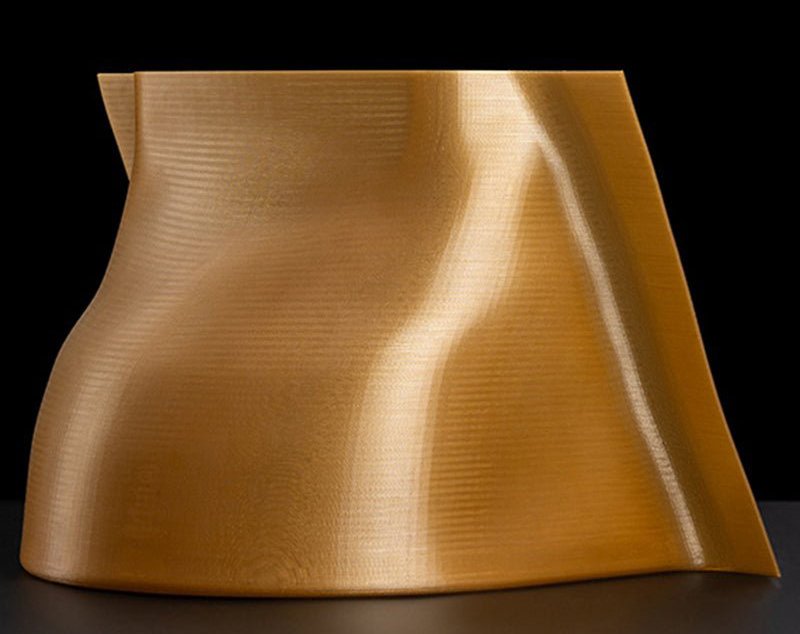
O PEI (Polieterimida) é um termoplástico de alto desempenho utilizado na impressão 3D industrial e em aplicações que exigem resistência térmica, estabilidade dimensional e propriedades mecânicas superiores às de muitos polímeros convencionais. Sua utilização é particularmente relevante quando o componente precisa trabalhar em ambientes exigentes e manter suas propriedades durante a operação.
Entre suas principais características estão:
- elevada resistência térmica;
- boa resistência mecânica;
- estabilidade dimensional;
- retardância à chama inerente;
- propriedades elétricas favoráveis em determinadas aplicações;
- possibilidade de utilização em aplicações com requisitos específicos de chama, fumaça e toxicidade;
- processamento por manufatura aditiva industrial.
Na impressão 3D FFF, duas formulações merecem destaque: PEI 9085 e PEI 1010. Embora pertençam à mesma família, apresentam diferenças importantes em desempenho, processamento e aplicações.
Outro aspecto fundamental é que o PEI exige condições rigorosas de controle térmico durante a fabricação. A capacidade de atingir uma temperatura elevada no bico não é suficiente para garantir a impressão de peças funcionais em PEI. É necessário controlar a temperatura de todo o ambiente de fabricação.
–
O que significa PEI? E qual sua relação com ULTEM™?
PEI é a sigla de Polyetherimide, em português Polieterimida. É um termoplástico amorfo, diferentemente de polímeros semicristalinos como PPS e PEEK. Essa característica influencia o comportamento térmico, a contração e a estabilidade dimensional durante o processamento.
Uma dúvida frequente é a diferença entre PEI e ULTEM™. ULTEM™ é uma marca comercial de resinas de PEI da SABIC. Portanto, ULTEM não representa uma família química diferente.
Entretanto, nem todo material comercializado como PEI deve ser automaticamente identificado como ULTEM. A utilização dessa denominação depende da matéria-prima empregada.
Nomenclaturas importantes
| Denominação | Significado |
|---|---|
| PEI | Polieterimida |
| PEI 9085 | Formulação de PEI conhecida por aplicações com requisitos específicos de comportamento frente ao fogo |
| PEI 1010 | Formulação de PEI com elevado desempenho térmico |
| ULTEM™ 9085 | Denominação comercial da resina PEI 9085 da SABIC |
| ULTEM™ 1010 | Denominação comercial da resina PEI 1010 da SABIC |
É importante destacar que a identificação da matéria-prima não equivale automaticamente à certificação da peça impressa.
–
PEI 9085 e PEI 1010: quais as diferenças?
As duas formulações pertencem à mesma família química, mas apresentam propriedades e prioridades de aplicação diferentes. O PEI 9085 é particularmente conhecido por sua utilização em aplicações nas quais o comportamento frente ao fogo é importante. O PEI 1010 se destaca pelo desempenho térmico, sendo interessante para ferramentais e componentes industriais expostos a temperaturas elevadas.
| Característica | PEI 9085 | PEI 1010 |
|---|---|---|
| Família | Polieterimida | Polieterimida |
| Estrutura | Amorfa | Amorfa |
| Resistência térmica | Elevada | Geralmente superior |
| Estabilidade dimensional | Boa | Boa |
| Resistência mecânica | Boa | Boa a elevada |
| Retardância à chama | Inerente | Inerente |
| Aplicações com requisitos FST | Destaque em sistemas qualificados | Depende da qualificação específica |
| Aplicações principais | Aeroespacial, transporte, componentes técnicos | Ferramentais térmicos, moldes e componentes industriais |
| Processamento FFF | Exigente | Exigente |
| Câmara aquecida | Fundamental para o processo industrial | Fundamental para o processo industrial |
Importante: a comparação representa tendências gerais. Valores específicos devem ser obtidos nas fichas técnicas da INTAMSYS, considerando também a orientação e as condições de impressão.
–
PEI 9085: aplicações com requisitos de segurança
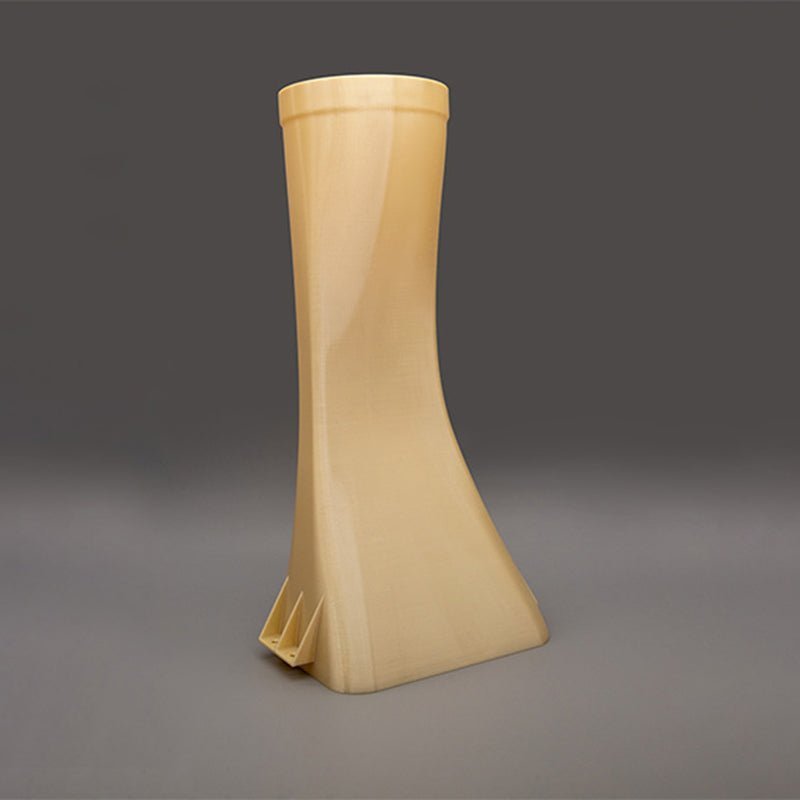
O PEI 9085 é uma das formulações mais conhecidas na manufatura aditiva industrial. Sua importância está na combinação de propriedades térmicas e mecânicas com características favoráveis de comportamento frente ao fogo. Entre suas aplicações potenciais estão:
- componentes internos de aeronaves;
- suportes e carcaças técnicas;
- dutos e componentes de ventilação;
- dispositivos de montagem;
- ferramentas de manutenção;
- componentes de equipamentos elétricos;
- peças utilizadas no setor de transportes.
Em determinadas aplicações, a redução de peso proporcionada pela substituição de componentes metálicos pode representar uma vantagem. Entretanto, a utilização em sistemas aeronáuticos ou ferroviários exige documentação e qualificação específicas.
–
O que significa FST?
FST significa Flame, Smoke and Toxicity, ou seja, chama, fumaça e toxicidade. Esses requisitos são importantes em aplicações nas quais o comportamento dos materiais em situações de incêndio pode afetar a segurança de pessoas.
O PEI 9085 é conhecido por sua utilização em aplicações com requisitos FST. Entretanto, é necessário distinguir três situações:
- Uma matéria-prima que apresenta propriedades FST documentadas.
- Um filamento fabricado a partir dessa matéria-prima.
- Uma peça impressa e qualificada para determinada aplicação.
Essas três situações não são automaticamente equivalentes. A qualificação de uma peça pode depender de espessura, orientação, parâmetros de impressão, rastreabilidade e ensaios específicos.
💡 O que a Engenharia 3be recomenda: para aplicações com requisitos normativos, solicite a documentação do material e confirme se a qualificação cobre efetivamente o processo e as condições de fabricação pretendidas.
–
PEI 1010: aplicações industriais de alta temperatura
O PEI 1010 é particularmente interessante quando a aplicação exige resistência térmica e estabilidade dimensional. Entre suas aplicações potenciais estão:
- moldes industriais;
- dispositivos de montagem;
- ferramentais utilizados em processos térmicos;
- componentes de máquinas;
- suportes técnicos;
- peças funcionais de equipamentos industriais;
- ferramentas para fabricação de componentes automotivos.
Um aspecto importante é que a temperatura de utilização de uma peça não deve ser definida apenas pela temperatura de transição vítrea do material. Também é necessário avaliar o comportamento mecânico sob carga.
–
Aplicação real: molde automotivo produzido em PEI 1010
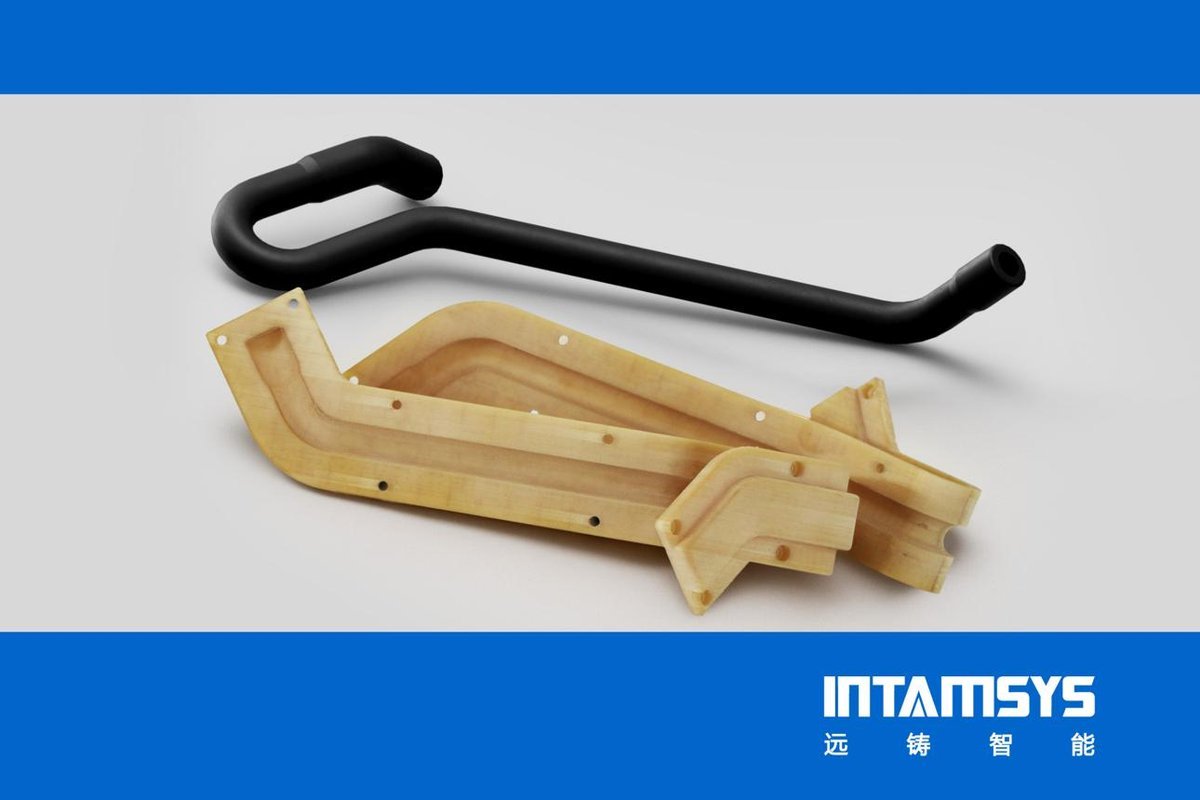
A INTAMSYS publicou um caso de aplicação envolvendo a fabricação de um molde para mangueira de borracha utilizada em sistema automotivo. A solução utilizou:
- Material: PEI 1010
- Impressora: INTAMSYS FUNMAT PRO 610HT
- Dimensões da peça: 250 × 99 × 94 mm
- Tempo de impressão: 25,7 horas
Segundo os resultados divulgados pela INTAMSYS, a aplicação apresentou:
- redução de custo de 56%;
- melhoria de eficiência de 80%;
- desvio dimensional informado dentro de ±0,1 mm;
- estabilidade dimensional após testes térmicos.
O caso demonstra o potencial da manufatura aditiva para produzir ferramentais industriais complexos sem depender exclusivamente de processos convencionais de usinagem.
Observação: os resultados são específicos da aplicação apresentada e não representam garantias universais para qualquer peça produzida em PEI 1010.
–
Por que a impressão de PEI exige temperaturas elevadas?
O PEI possui elevada temperatura de transição vítrea e exige temperaturas de processamento superiores às utilizadas por muitos termoplásticos convencionais. Durante a impressão FFF, o material é aquecido no extrusor e depositado sucessivamente para formar a peça.
O problema é que, ao entrar em contato com um ambiente significativamente mais frio, o material começa a perder temperatura. Esse resfriamento pode gerar contrações e tensões internas. Quando essas tensões são elevadas, podem ocorrer:
- empenamento;
- descolamento da mesa;
- delaminação entre camadas;
- trincas;
- variações dimensionais;
- redução da resistência mecânica na direção de construção.
Esses problemas tendem a se tornar mais críticos em peças grandes, espessas ou com geometrias complexas. Por isso, o controle térmico da câmara é um elemento fundamental para o processamento industrial de PEI.
–
Temperatura do bico, mesa e câmara: três funções diferentes
Uma impressora industrial possui diferentes sistemas de aquecimento, e cada um desempenha uma função específica.
| Sistema | Função principal |
|---|---|
| Extrusor | Aquecer o material para permitir sua deposição |
| Mesa | Favorecer a adesão inicial e controlar a temperatura da base |
| Câmara aquecida | Controlar o ambiente térmico ao redor da peça durante a fabricação |
Uma impressora pode atingir temperatura suficiente no extrusor e, ainda assim, apresentar dificuldades para produzir peças de PEI com qualidade consistente. Isso ocorre porque a temperatura do material durante sua deposição é apenas uma parte do processo.
A temperatura e a uniformidade térmica da câmara influenciam o comportamento de toda a peça durante a fabricação.
💡 O que a Engenharia 3be recomenda: ao avaliar uma impressora para PEI, não considere apenas a temperatura máxima do extrusor. Verifique a temperatura da câmara, sua uniformidade, o volume de impressão e a existência de perfis validados para o material.
–
Por que a câmara aquecida é tão importante?
Durante a impressão de uma peça, as camadas depositadas em diferentes momentos estão sujeitas a ciclos térmicos distintos. Quando existe uma diferença elevada entre a temperatura do material extrudado e o ambiente da câmara, o resfriamento pode gerar tensões internas, que podem provocar deformações e comprometer a integridade da peça.
Uma câmara aquecida contribui para:
- Reduzir gradientes térmicos: a diferença de temperatura entre regiões da peça tende a diminuir.
- Reduzir tensões residuais: o resfriamento mais controlado pode reduzir a formação de tensões internas.
- Melhorar a adesão entre camadas: condições térmicas adequadas podem favorecer a união entre camadas sucessivas.
- Melhorar a estabilidade dimensional: o controle térmico pode reduzir empenamentos e deformações.
- Aumentar a repetibilidade: a manutenção de condições térmicas consistentes contribui para a estabilidade do processo.
Entretanto, temperatura elevada não significa automaticamente melhor resultado. É necessário utilizar os parâmetros recomendados para o material e a geometria.
–
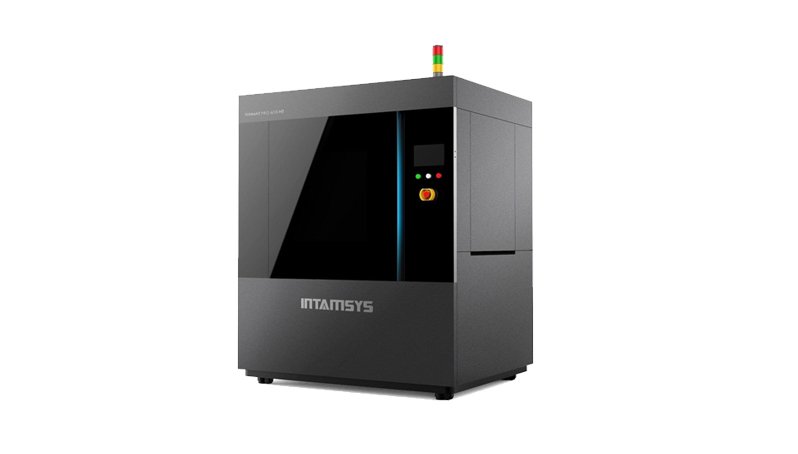
FUNMAT PRO 610HT: a plataforma INTAMSYS para PEI
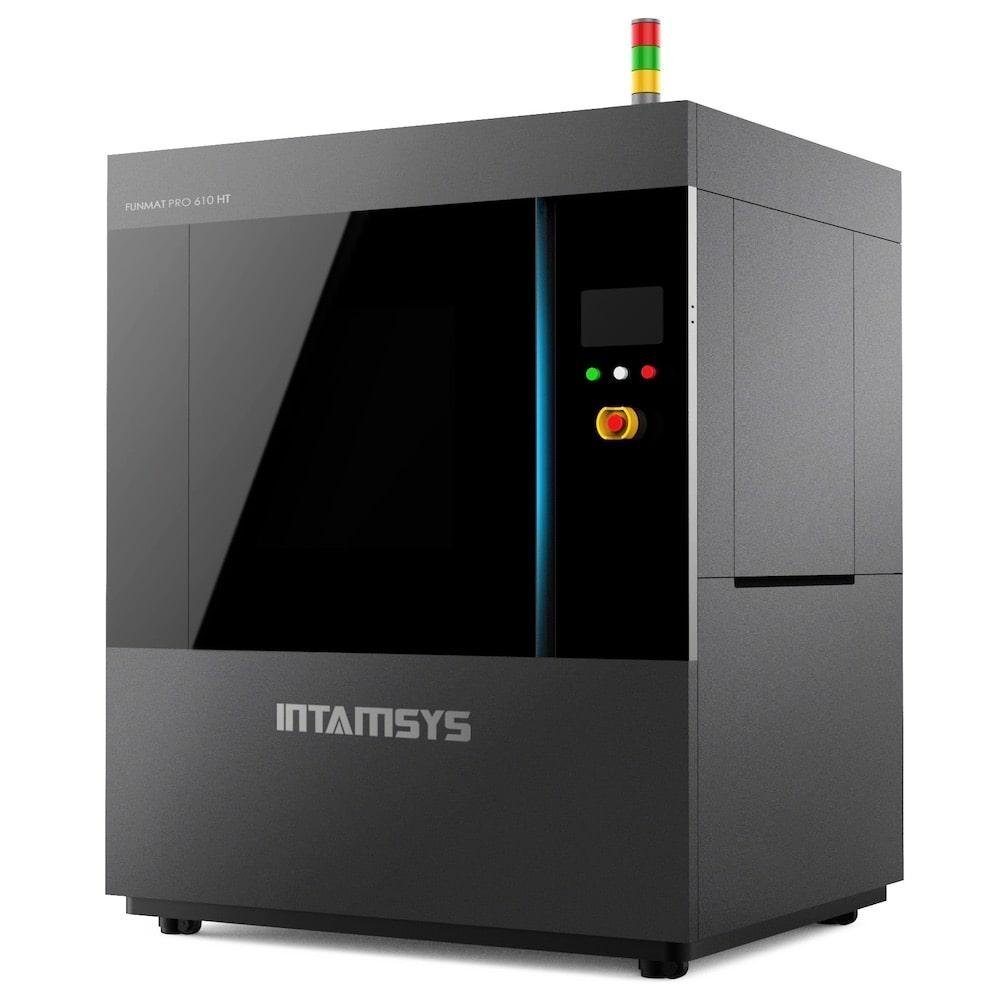
A INTAMSYS FUNMAT PRO 610HT é a plataforma de referência deste capítulo para processamento de PEI 9085 e PEI 1010. O fabricante confirma explicitamente a compatibilidade com as duas formulações. Entre suas principais características estão:
| Especificação | FUNMAT PRO 610HT |
|---|---|
| Tecnologia | FFF industrial |
| Volume de construção | 610 × 508 × 508 mm |
| Temperatura máxima da câmara | 300 °C |
| Temperatura máxima dos extrusores | 500 °C |
| Extrusão | Dupla |
| PEI 9085 | Compatibilidade declarada |
| PEI 1010 | Compatibilidade declarada |
A câmara aquecida até 300 °C é um dos principais diferenciais do equipamento. Essa capacidade permite trabalhar com um ambiente térmico controlado durante a impressão de polímeros de alto desempenho.
Importante: 300 °C é a capacidade máxima da câmara, não uma recomendação para imprimir todas as formulações de PEI nessa temperatura. A temperatura efetiva de operação deve seguir o perfil validado pelo fabricante.
–
A uniformidade térmica importa tanto quanto a temperatura máxima
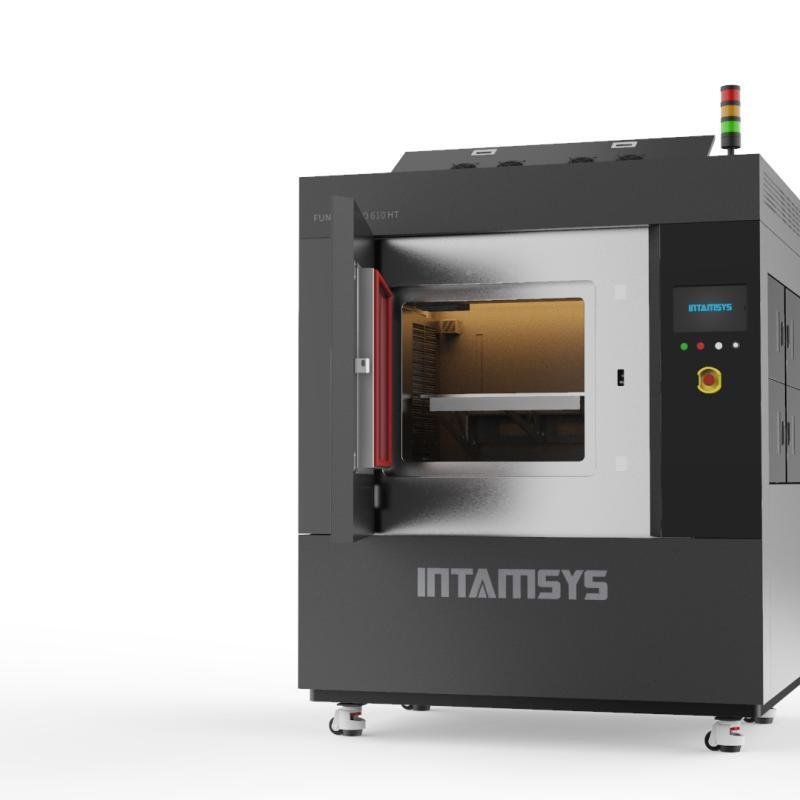
Uma impressora pode apresentar uma temperatura máxima elevada, mas não necessariamente manter a mesma temperatura em todas as regiões da câmara. Em peças grandes, isso pode provocar diferenças no resfriamento entre regiões próximas às paredes, ao centro e à mesa.
A INTAMSYS publicou uma avaliação da uniformidade térmica da FUNMAT PRO 610HT utilizando medições em nove pontos. Segundo o fabricante, em uma condição de câmara a 300 °C, a variação de temperatura medida foi de aproximadamente 10 °C.
Esse resultado demonstra a importância de avaliar não apenas a temperatura máxima, mas também a distribuição térmica. A uniformidade contribui para reduzir diferenças de comportamento entre regiões da peça e entre diferentes posições de fabricação.
–
Por que a temperatura elevada não garante automaticamente uma peça resistente?
Uma peça produzida por FFF apresenta comportamento mecânico influenciado por diversos fatores. Entre eles:
- temperatura de extrusão;
- temperatura da câmara;
- temperatura da mesa;
- orientação da peça;
- altura de camada;
- estratégia de preenchimento;
- condições de resfriamento;
- qualidade da matéria-prima;
- umidade do filamento.
Mesmo utilizando um material de alto desempenho, a peça pode apresentar resistência reduzida se o processo não for adequado. Isso é especialmente importante na direção Z, na qual o comportamento mecânico depende significativamente da união entre camadas.
💡 O que a Engenharia 3be recomenda: para componentes funcionais, avalie propriedades obtidas em peças impressas, preferencialmente com parâmetros e orientações representativos da aplicação. Não utilize automaticamente valores de corpos de prova injetados para dimensionar peças produzidas por FFF.
–
PEI é amorfo: por que isso importa?
Os termoplásticos podem apresentar estruturas amorfas ou semicristalinas. O PEI é um polímero amorfo, ou seja, não apresenta uma fase cristalina como PPS ou PEEK. Essa característica influencia o comportamento durante o aquecimento e o resfriamento.
Entretanto, ser amorfo não elimina a possibilidade de empenamento. O PEI apresenta elevada temperatura de transição vítrea e pode desenvolver tensões residuais importantes durante a impressão. Por isso, a câmara aquecida continua sendo fundamental para a fabricação de peças grandes e tecnicamente exigentes.
–
Resistência térmica: Tg, HDT e temperatura de serviço
Uma das principais dificuldades na seleção de polímeros industriais é interpretar corretamente os dados térmicos.
| Propriedade | Significado |
|---|---|
| Tg | Temperatura de transição vítrea |
| HDT | Temperatura de deflexão sob carga |
| Vicat | Temperatura de amolecimento sob condições específicas |
| Temperatura de serviço contínuo | Condição recomendada para utilização prolongada |
| Temperatura de extrusão | Temperatura utilizada para processar o polímero |
| Temperatura da câmara | Temperatura do ambiente de fabricação |
Essas propriedades não são equivalentes. Uma peça pode suportar determinada temperatura sem apresentar degradação química significativa e, ainda assim, deformar sob carga mecânica. Portanto, a seleção deve considerar temperatura e esforço simultaneamente.
A temperatura máxima do bico ou da câmara não indica a temperatura máxima de serviço da peça impressa.
–
PEI x PC: quando justificar a mudança?
O Policarbonato é uma importante família de polímeros de engenharia. Entretanto, determinadas aplicações exigem resistência térmica ou características de comportamento frente ao fogo que podem justificar o uso de PEI.
| Critério | PC | PEI |
|---|---|---|
| Resistência mecânica | Boa | Boa |
| Resistência ao impacto | Frequentemente favorável | Depende da formulação |
| Resistência térmica | Boa | Geralmente superior |
| Estabilidade dimensional | Boa | Boa |
| Retardância à chama | Depende do grau | Inerente |
| Complexidade de impressão | Moderada a elevada | Elevada |
| Custo | Geralmente menor | Geralmente maior |
Se o PC atende plenamente aos requisitos, o PEI pode representar um custo desnecessário.
–
PEI x PA: quando utilizar?
As Poliamidas são particularmente interessantes para componentes funcionais que exigem tenacidade, resistência ao desgaste e capacidade de deformação. O PEI ganha importância quando a aplicação exige maior desempenho térmico ou características específicas de comportamento frente ao fogo.
Considere PA quando:
- a peça exige tenacidade;
- existe necessidade de alguma deformação;
- o componente trabalha sob atrito;
- a temperatura de operação está dentro dos limites do material.
Considere PEI quando:
- a temperatura é um requisito crítico;
- existem requisitos específicos de inflamabilidade;
- a estabilidade dimensional é importante;
- a aplicação exige propriedades térmicas e elétricas específicas.
–
PEI x PPS: duas famílias de alto desempenho
PEI e PPS apresentam características interessantes para aplicações industriais exigentes. Entretanto, pertencem a famílias químicas diferentes.
| Critério | PEI | PPS |
|---|---|---|
| Estrutura | Amorfa | Semicristalina |
| Resistência térmica | Elevada | Elevada |
| Resistência química | Boa, com limitações específicas | Muito boa para diversos agentes |
| Retardância à chama | Inerente | Inerente |
| Estabilidade dimensional | Boa | Boa |
| Reforços | Dependem do grau | PPS-GF e PPS-CF |
| Processamento FFF | Exigente | Exigente |
O PPS pode apresentar vantagens importantes em ambientes químicos agressivos. O PEI pode ser especialmente interessante quando propriedades térmicas e requisitos específicos de segurança são prioritários. A escolha deve ser realizada com base na aplicação.
–
PEI x PEEK: quando vale investir mais?
O PEEK pertence à família PAEK e apresenta propriedades importantes para aplicações de alto desempenho. É um polímero semicristalino, enquanto o PEI é amorfo. Essa diferença influencia a resistência química, o comportamento térmico e o processamento.
Considere PEI quando:
- a resistência térmica é suficiente;
- os requisitos mecânicos são atendidos;
- existem exigências específicas de comportamento frente ao fogo;
- o custo do PEEK não se justifica.
Considere PEEK quando:
- a aplicação exige desempenho superior em propriedades específicas;
- a resistência química é especialmente importante;
- as condições térmicas e mecânicas não são atendidas pelo PEI;
- existem exigências normativas ou de material específicas.
💡 O que a Engenharia 3be recomenda: antes de selecionar PEEK, avalie se PEI 9085 ou PEI 1010 pode atender às condições reais de utilização.
–
Principais desafios na impressão industrial de PEI
| Problema | Possível causa | Medida de controle |
|---|---|---|
| Empenamento | Gradientes térmicos | Câmara aquecida e orientação |
| Descolamento da mesa | Adesão insuficiente | Superfície e perfil adequados |
| Delaminação | União insuficiente entre camadas | Controle térmico |
| Trincas | Tensões residuais | Redução de gradientes térmicos |
| Variação dimensional | Contração e tensões | Calibração e compensação |
| Defeitos de extrusão | Umidade ou parâmetros inadequados | Secagem e perfil validado |
| Dificuldade com suportes | Geometria e material de suporte | Estratégia de fabricação adequada |
O controle térmico não elimina a necessidade de engenharia de processo. Geometria, orientação, parâmetros e material precisam ser avaliados em conjunto.
–
Fluxo Engenharia 3be para selecionar PEI
- A peça exige temperatura elevada? → Avalie PEI 9085 e PEI 1010.
- Existem requisitos específicos de chama, fumaça ou toxicidade? → Avalie PEI 9085 e a documentação aplicável.
- A aplicação exige estabilidade dimensional sob temperatura? → Compare as propriedades térmicas e mecânicas dos dois materiais.
- A peça é grande ou possui geometria complexa? → Avalie os riscos de empenamento e a necessidade de controle térmico.
- A impressora possui câmara aquecida adequada? → Verifique a compatibilidade e os perfis validados.
- PC, PA ou PPS poderiam atender? → Compare desempenho, custo e complexidade de processamento.
- A peça exige certificação? → Verifique matéria-prima, processo, rastreabilidade e ensaios necessários.
–
Como interpretar a ficha técnica de PEI
| Propriedade | O que ajuda a entender |
|---|---|
| Resistência à tração | Capacidade de suportar esforço |
| Módulo de elasticidade | Rigidez |
| Alongamento na ruptura | Capacidade de deformação |
| Resistência ao impacto | Comportamento sob choque |
| Resistência à flexão | Comportamento sob flexão |
| HDT | Deformação sob carga e temperatura |
| Tg | Temperatura de transição vítrea |
| Densidade | Massa específica |
| Resistência química | Compatibilidade com o ambiente |
| Resistividade elétrica | Comportamento elétrico |
| UL 94 | Classificação de inflamabilidade |
| FST | Comportamento relacionado a chama, fumaça e toxicidade |
Os valores precisam ser interpretados considerando a norma de ensaio e a orientação da peça.
💡 O que a Engenharia 3be recomenda: analise sempre Valor + Norma + Condição de ensaio + Orientação de impressão + Perfil de processamento + Documentação de qualificação.
–
💡 O que a Engenharia 3be recomenda
A família PEI demonstra que o desempenho de uma peça industrial não depende apenas da escolha do polímero. O processo de fabricação tem influência direta sobre o resultado.
- PEI 1010 não é automaticamente melhor que PEI 9085.
- Uma temperatura elevada de extrusão não garante uma peça funcional.
- Uma câmara aquecida é fundamental para controlar o ambiente térmico durante a fabricação de PEI.
- A temperatura máxima da câmara não deve ser confundida com a temperatura recomendada de impressão.
- Uma matéria-prima com propriedades certificadas não significa que qualquer peça impressa esteja automaticamente qualificada.
A INTAMSYS FUNMAT PRO 610HT representa uma solução industrial para processamento de PEI 9085 e PEI 1010, combinando grande volume de construção, extrusão de alta temperatura e câmara aquecida até 300 °C. A seleção correta deve considerar material, equipamento, parâmetros e condições reais de utilização.
Na impressão 3D industrial de polímeros de alto desempenho, a temperatura do extrusor permite processar o material. O controle térmico da câmara ajuda a transformar esse material em uma peça funcional, dimensionalmente estável e repetível.
–
Você sabia?
ULTEM™ não é um material diferente do PEI: é a marca comercial das resinas de Polieterimida da SABIC. Ainda assim, nem todo filamento vendido como PEI pode ser chamado de ULTEM — isso depende da matéria-prima utilizada.
–
No próximo post…
No próximo capítulo conheceremos a Família PAEK: PEEK, PEKK e suas versões reforçadas, com destaque para PEEK, PEKK, PEEK-CF e PEEK-GF. Vamos analisar propriedades térmicas, resistência química, comportamento de cristalização, aplicações industriais e requisitos de processamento.
–
Precisa produzir componentes em PEI 9085 ou PEI 1010? Consulte a Engenharia 3be para avaliar o material, a geometria e as condições de processamento mais adequadas à sua aplicação.
Engenharia 3be — Conhecimento aplicado para decisões de engenharia.
–
Impressoras em destaque
–
Informações extra
- Guia Completo dos Polímeros para Impressão 3D Industrial (disponível)
- Capítulo 1 – Família Policarbonato (PC) (disponível)
- Capítulo 2 – Família das Poliamidas (PA) (disponível)
- Capítulo 3 – Família PPS: PPS, PPS-GF e PPS-CF (disponível)
- PEI 9085 x PEI 1010 (em breve)
- PEI x PPS (em breve)
- PEI x PEEK (em breve)
- Como interpretar HDT e temperatura de serviço (em breve)
- A importância da câmara aquecida na impressão 3D industrial (em breve)